Cintrage de tube : méthodes, outils et bons réglages
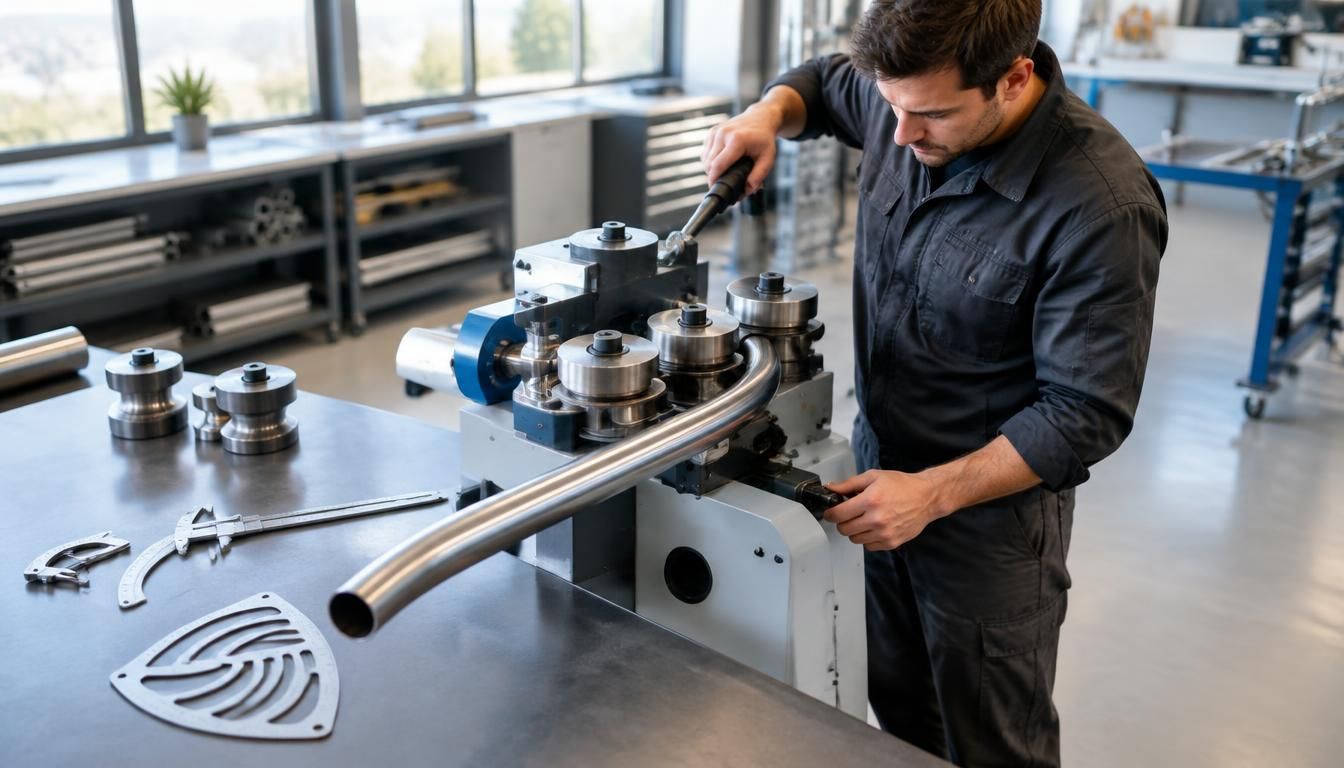
Quand un chantier exige une courbe propre, vous sentez vite que la précision change tout. Le cintrage tube représente la mise en forme contrôlée d’un profil pour suivre un tracé, contourner un obstacle ou garder une installation fluide. Il permet d’adapter une pièce à l’espace disponible sans casser la continuité du passage, ce qui reste essentiel en atelier comme sur site. Dans la plomberie, par exemple, un tuyau bien orienté évite des raccords inutiles et simplifie le montage. Entre cintrage, pliage et formage, la nuance compte déjà pour comprendre la déformation recherchée.
Le cintrage de tube désigne donc une déformation maîtrisée, pensée pour conserver la résistance du métal ou du plastique tout en obtenant une courbure précise. Là où le pliage crée souvent un angle plus marqué, le formage élargit la logique de mise en forme. Vous allez voir comment choisir la bonne méthode, lire les paramètres techniques et éviter les erreurs qui fragilisent la pièce.
Comprendre la mise en forme d’un tube sans le fragiliser
Un tube ne réagit jamais de la même façon selon sa géométrie, et c’est là que le cintrage devient une question de finesse. Quand la courbure est bien pensée, la déformation reste localisée et le tube garde sa fonction. Si le rayon est trop court, le problème apparaît vite : le métal se tend, la section se marque et la solution devient plus complexe à rattraper.
Imaginez un tube de chauffage qui suit un angle doux derrière un mur : la courbure reste régulière, le cintrage est propre, et la continuité du circuit est préservée. À l’inverse, un pliage trop sec crée une zone de faiblesse. Le formage, lui, peut accompagner une mise en forme plus large, mais il ne remplace pas le contrôle du rayon ni de la déformation.
Pourquoi un tube se déforme différemment selon sa matière
Le comportement varie d’abord avec le matériau. Un tube en cuivre accepte mieux la courbure qu’un tube plus rigide, parce que sa structure supporte davantage la déformation progressive. Le cintrage dépend alors de la souplesse interne, mais aussi de l’état de surface et de la section. Sur un tube mince, le pliage laisse plus vite une marque visible, alors qu’un tube à paroi renforcée résiste mieux au formage. Le problème n’est pas seulement esthétique : une déformation mal répartie peut réduire la circulation et compromettre la solution finale.
Ce que changent le rayon, l’angle et l’épaisseur de paroi
Le rayon fixe la douceur de la trajectoire, l’angle donne la direction, et l’épaisseur de paroi décide souvent de la marge de sécurité. Plus le rayon est serré, plus le cintrage demande de précision, car la courbure sollicite fortement le tube. Une petite section supporte parfois un angle franc, mais un tube plus large exige une déformation mieux répartie. Le problème survient quand la paroi se comprime d’un côté et s’étire de l’autre. La solution consiste alors à adapter le rayon, puis à vérifier que le cintrage reste homogène sur toute la longueur du tube.
Quelles méthodes choisir pour cintrer proprement selon le contexte ?
Le choix de la méthode dépend du tube, du volume à traiter et du résultat attendu. En atelier, une méthode mécanique peut offrir une répétabilité rassurante, tandis qu’un travail manuel suffit parfois pour un tuyau court. Le cintrage à froid convient aux pièces simples, alors qu’une approche à chaud aide quand la matière oppose plus de résistance. La cintreuse devient utile dès que la précision compte vraiment.
Vous pouvez aussi utiliser un ressort intérieur, surtout pour un tube de petit diamètre, afin de limiter l’écrasement. Dans certains cas, la machine apporte une courbe plus régulière qu’un geste manuel. Mais quelle figure voulez-vous obtenir : une forme simple pour un chantier rapide, ou une série identique pour un atelier ? La réponse guide la méthode.
- Cintrage à froid pour les tubes souples et les interventions rapides
- Cintrage à chaud pour assouplir la matière avant mise en forme
- Travail manuel quand le tube est court et la précision modérée
- Procédé mécanique quand la répétition et l’angle doivent rester constants
- Utilisation d’un ressort ou d’une cintreuse selon le niveau de contrôle recherché
| Méthode | Précision et effort |
|---|---|
| Manuel à froid | Effort moyen, précision correcte sur petit tube |
| À chaud avec cintreuse | Effort réduit, meilleure adaptation à la matière |
| Mécanique avec machine | Précision élevée, répétabilité forte en série |
Cintrage à froid ou à chaud : comment décider
Le froid convient si le tube reste ductile et que la courbure demandée ne force pas la matière. Le chaud aide quand le tube oppose davantage de résistance ou quand le rayon devient plus ambitieux. Dans les deux cas, le cintrage doit garder une trajectoire nette. Un tuyau trop sollicité au mauvais moment se marque, alors qu’un tube bien préparé suit la méthode sans surprise. En chantier, cette décision change le rythme de travail ; en atelier, elle change surtout la qualité du résultat.
Quand une cintreuse devient indispensable
Dès que l’angle doit être reproduit plusieurs fois, la cintreuse devient presque incontournable. Elle stabilise le tube, guide la courbure et réduit les écarts entre deux pièces. Pour un atelier qui fabrique des ensembles identiques, la machine apporte un gain évident. Sur un chantier, elle évite aussi les reprises. Le cintrage manuel reste utile pour dépanner, mais la cintreuse sécurise le geste quand le tube est sensible ou que le tuyau doit s’inscrire dans une figure précise.
Les bons outils pour réussir une courbure nette et régulière
Un bon résultat tient souvent à peu de choses : un dispositif bien réglé, un tube bien maintenu et un contrôle attentif. La cintreuse agit comme un guide, mais le mandrin change vraiment la qualité quand il faut limiter l’écrasement. Sans ce soutien interne, le tube peut se marquer au niveau de la courbure. Le ressort, lui, sert surtout à accompagner la forme sur les petits diamètres.
Dans un atelier, on voit souvent un rouleau et une roue travailler ensemble pour tenir la trajectoire. La matrice donne la forme, le dispositif de maintien évite le glissement, et le contrôle final valide la régularité. Pour un tube rectangulaire, la largeur et la hauteur imposent encore plus de vigilance, car la section réagit différemment qu’un profil rond. Le rapport entre l’outil et la pièce compte autant que la force appliquée.
À quoi sert chaque accessoire de guidage
Le mandrin soutient l’intérieur du tube pendant le cintrage et limite l’ovalisation. La matrice impose la forme recherchée, tandis que le rouleau accompagne la progression sans marquer la surface. La roue, dans certains dispositifs, assure une descente régulière et un meilleur contrôle du rayon. Pour un petit diamètre, un ressort de cintrage reste souvent l’outil le plus simple à utiliser. Sur une pièce rectangulaire, le dispositif de guidage doit être encore plus précis, car la moindre erreur de hauteur ou de largeur se voit immédiatement.
Mandrin, ressort ou gabarit : lequel utiliser selon le tube
Le mandrin convient quand la qualité interne du tube compte autant que la courbure visible. Le ressort aide sur les petits diamètres, surtout si vous cherchez un cintrage rapide sans machine lourde. Le gabarit, lui, sert à reproduire une figure identique plusieurs fois. Pour une production répétitive, la cintreuse équipée d’un dispositif de maintien devient la solution la plus stable. En revanche, pour une pièce unique, un ressort et un contrôle visuel peuvent suffire si le tube reste souple et bien dimensionné.
Les paramètres qui changent tout avant de plier un tube
Avant de lancer le cintrage, il faut lire la pièce comme un technicien lit un plan. Le diamètre, l’épaisseur et la paroi donnent déjà une idée du risque d’écraser la section. Plus le rayon demandé est serré, plus la vigilance augmente. Un tube de 12 millimètre avec une paroi fine ne se comporte pas comme un profil plus épais ; le rapport entre ces valeurs oriente la méthode.
Le matériau compte aussi, car il fixe ses propres limites. Un contrôle rapide avant intervention évite bien des problèmes : si la pièce semble trop fragile, la solution passe par un rayon plus large, un meilleur maintien ou un autre procédé. Le cintrage ne pardonne pas toujours l’improvisation, surtout quand la déformation doit rester invisible. Et si le tube est trop sollicité, il peut écraser au premier effort.
- Vérifier le diamètre réel et l’épaisseur de paroi avant toute manipulation
- Comparer le rayon souhaité au rayon minimal acceptable
- Identifier le matériau pour anticiper sa réaction au cintrage
- Contrôler la section et l’état général du tube avant de commencer
Comment lire les dimensions avant de commencer
Les dimensions se lisent toujours en relation. Un diamètre important avec une faible épaisseur augmente le risque d’écraser la pièce, surtout si le rayon est court. À l’inverse, une paroi plus épaisse tolère mieux la contrainte. Le millimètre compte ici davantage qu’on ne le pense : deux millimètres de différence peuvent changer la tenue du tube. Le contrôle de départ sert donc à éviter une déformation non souhaitée et à choisir la solution la plus sûre.
Pourquoi le matériau impose ses propres limites
Chaque matériau réagit selon sa structure interne. Certains tubes acceptent une courbure douce, d’autres exigent un rayon plus généreux. Le risque de fissure ou d’écrasement augmente quand on force au-delà de la limite. C’est pourquoi le matériau doit être identifié avant le cintrage. Une même section ne donne pas le même résultat selon la composition, et le contrôle final dépend souvent de cette première lecture. Si la pièce montre déjà une faiblesse, mieux vaut corriger la méthode que pousser le tube trop loin.
Cuivre, laiton et acier : adapter la méthode au matériau
En plomberie, le cuivre reste le cas le plus courant, parce qu’il se travaille facilement et qu’il accompagne bien une canalisation dans un angle serré. Le plombier choisit alors sa méthode selon le tracé, le projet et la place disponible. Sur un tuyau en cuivre, le cintrage à froid suffit souvent, mais il faut parfois recuire pour assouplir la matière avant de faire la courbe.
Le laiton demande plus de prudence sur les petits assemblages, car la pièce peut réagir différemment à la chauffe. L’acier, lui, impose une autre logique de plomberie ou d’installation, avec un risque plus élevé si le rayon est mal choisi. Le chalumeau devient utile quand il faut recuire une zone précise, mais la chauffe doit rester contrôlée pour ne pas altérer la canalisation. C’est là que l’expérience du plombier fait la différence.
- Le cuivre se cintre facilement en plomberie, surtout sur des tracés courts
- Le tuyau en cuivre peut être recuire si la matière a durci
- Le laiton demande une chauffe modérée et une méthode plus douce
- L’acier supporte moins l’improvisation et exige une installation mieux préparée
- Le plombier vérifie toujours la canalisation avant de faire une courbe définitive
- Le chalumeau sert à recuire, mais jamais à chauffer sans contrôle
Le cuivre en plomberie : les réflexes à adopter
Sur un chantier de plomberie, le cuivre reste souvent la solution la plus simple pour faire passer une canalisation derrière un obstacle. Le plombier trace d’abord la ligne, puis adapte le tuyau au rayon disponible. Si la pièce est trop raide, il peut recuire pour retrouver de la souplesse. Le cintrage doit rester progressif, car une installation propre dépend autant du geste que de la préparation. Une courbe régulière évite les raccords supplémentaires et limite les risques de fuite.
Le laiton et l’acier : pourquoi les précautions changent
Le laiton supporte mal les excès de contrainte sur certains petits projets, surtout quand le pliage est trop rapide. L’acier, de son côté, réclame une installation plus solide et une méthode bien choisie. Dans les deux cas, le plombier doit anticiper le risque de fissure ou de marquage. Recuire peut aider pour certains alliages, mais la chauffe au chalumeau doit rester précise. La solution consiste souvent à ralentir le geste et à vérifier la canalisation à chaque étape.
Réussir un cintrage précis du premier coup en atelier ou sur chantier
Quand la fabrication commence, tout se joue dans la préparation. Un devis bien lu donne déjà la forme attendue, le projet précise la hauteur utile et l’installation finale impose la figure à respecter. Le processus gagne en fiabilité si vous préparez le tube avant la première passe, au lieu de corriger après coup. Une roue bien alignée, un rouleau propre et une position rectangulaire stable changent beaucoup le résultat.
En atelier, la fabrication en série exige le même réglage à chaque cycle. Sur chantier, le contrôle doit rester rapide mais sérieux, car une solution improvisée coûte souvent plus cher qu’un réglage propre. Le cintrage réussi n’est pas seulement une question de force : c’est une technique de précision, où la forme finale doit suivre le devis sans reprise inutile.
| Étape | Objectif |
|---|---|
| Préparation du tube | Vérifier la forme, la hauteur et le repère de cintrage |
| Réglage de la machine | Adapter la roue, le rouleau et la position rectangulaire |
| Vérification finale | Contrôler l’angle, la régularité et l’état de la pièce |
- Ne pas lancer la fabrication sans repère clair sur le tube
- Éviter de forcer quand la roue n’est pas bien réglée
- Ne pas négliger la hauteur utile dans le projet
- Contrôler la forme obtenue avant de valider l’installation
- Ne pas répéter un mauvais réglage sur toute la série
Les vérifications finales qui évitent une reprise
Avant validation, mesurez l’angle réel, comparez-le au devis et observez la surface du tube. Une légère marque peut signaler un problème de réglage. Vérifiez aussi la hauteur finale et la stabilité de la forme. Sur une installation sensible, ce contrôle évite une reprise coûteuse. Si le tube garde une courbure régulière et que la roue n’a pas laissé de trace, la fabrication peut être validée sans crainte.
Comment gagner en régularité quand les séries se répètent
La régularité vient du processus, pas du hasard. Quand les pièces se ressemblent, notez les réglages, gardez la même roue et surveillez le rouleau à chaque passage. La fabrication en série gagne alors en vitesse, mais aussi en précision. Un devis bien suivi permet de faire la même forme plusieurs fois sans dérive. Si la hauteur change entre deux pièces, corrigez immédiatement le réglage pour éviter qu’un petit écart ne devienne un problème sur toute la série.
FAQ – Questions fréquentes sur la mise en forme des tubes
Quelle différence existe entre cintrage, pliage et formage ?
Le cintrage crée une courbe progressive sur un tube, le pliage marque un angle plus net, et le formage élargit la logique de mise en forme. En plomberie, cette nuance aide à choisir la bonne méthode selon l’installation.
Comment éviter qu’un tube s’écrase pendant la courbure ?
Choisissez un rayon adapté, utilisez un ressort ou un mandrin si besoin, et contrôlez la pression appliquée. Le risque d’écraser le tube augmente surtout quand le diamètre est faible ou la paroi trop mince.
Faut-il toujours utiliser un mandrin ?
Non, mais il devient très utile quand le tube doit garder une section régulière. Pour un cintrage simple sur tuyau souple, un ressort peut suffire. En plomberie, le contrôle final reste la meilleure garantie.
Quel matériau se cintre le plus facilement ?
Le cuivre se cintre généralement plus facilement que d’autres matériaux, surtout en plomberie. Son comportement dépend toutefois du diamètre, de l’épaisseur et de l’état du tube, ce qui peut modifier le risque de déformation.
Quand faut-il recuire un tube en cuivre ?
On recuit quand le tube a durci ou qu’il oppose trop de résistance au cintrage. Une chauffe contrôlée au chalumeau redonne de la souplesse, mais il faut rester mesuré pour ne pas fragiliser l’installation.
Peut-on cintrer un tuyau sans machine spécialisée ?
Oui, pour certains petits diamètres et des formes simples. Un ressort, un gabarit ou un travail manuel peuvent suffire. Mais dès que la précision ou la répétition compte, la machine sécurise mieux le résultat.
Comment savoir si le rayon choisi est trop serré ?
Si le tube marque, s’ovalise ou montre une déformation visible, le rayon est sans doute trop court. Le bon contrôle consiste à comparer le résultat à la forme attendue et à vérifier que la courbure reste régulière.
Quels contrôles faire avant de valider une installation ?
Vérifiez l’angle, la hauteur, l’état de surface et la continuité du tube. En plomberie, ce contrôle final évite une reprise et confirme que le cintrage correspond bien au projet prévu.