
Analyse d’une pièce métallique : causes et contrôles
 Hugues
•
3 octobre 2026
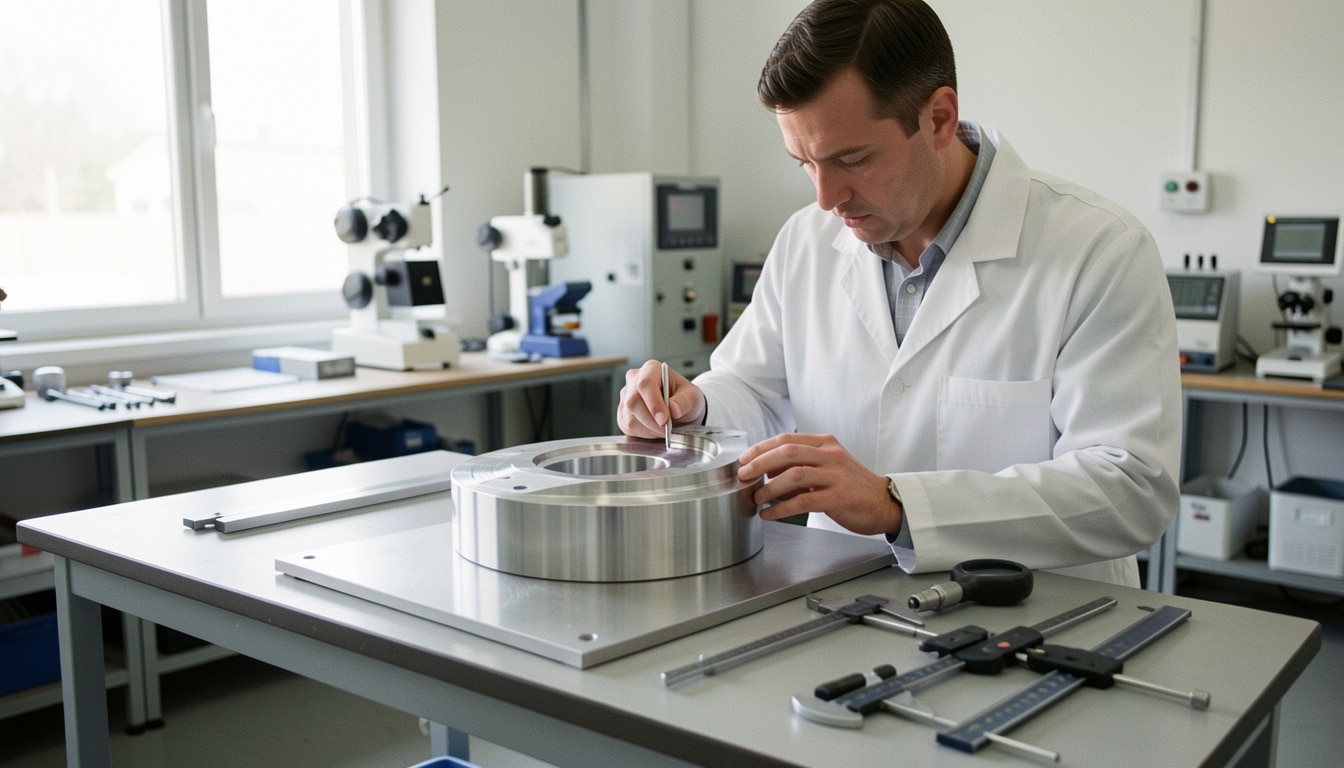
Une pièce qui casse sans prévenir, une trace de rouille qui s’étend ou un bord qui se fissure au mauvais endroit : sur une ligne de production, ce genre de surprise coûte vite cher. L’analyse d’une pièce métallique représente alors la démarche qui permet de comprendre ce qui s’est passé, de relier le symptôme à son origine et de sécuriser la suite. Elle facilite le diagnostic, garantit une lecture plus fiable des défauts et reste essentielle pour éviter qu’un incident isolé ne se transforme en panne répétée.
Dans l’industrie, cette démarche s’appuie souvent sur un examen méthodique, depuis l’observation jusqu’aux essais plus poussés. Quand un lot issu de l’emboutissage montre des marques inhabituelles, vous avez besoin d’une méthode claire pour savoir s’il s’agit d’un souci de matière, de forme ou de procédé. C’est précisément là que l’analyse d’une pièce métallique devient un outil de compréhension, et non un simple constat de dommage.
Pourquoi une pièce métallique se dégrade-t-elle ?
Avant de parler de réparation, il faut comprendre la dégradation. Une défaillance n’apparaît presque jamais par hasard : elle résulte souvent d’un enchaînement entre contrainte, environnement et usage. Dans une analyse de pièce métallique, le premier réflexe consiste à relier l’aspect observé à une cause probable. Une fissure au bord d’une tôle, par exemple, peut venir d’une fatigue mécanique, d’une corrosion localisée ou d’un défaut de mise en forme. L’important est de ne pas confondre le symptôme avec l’origine réelle.
Voici les causes les plus fréquentes à examiner :
- une surcharge mécanique qui provoque une défaillance brutale ;
- une corrosion qui attaque progressivement le métal ;
- une fatigue liée à des cycles répétés ;
- un défaut structurel apparu à la fabrication.
Sur le terrain, l’inspection visuel peut déjà découvrir beaucoup : déformation, trace de frottement, arrachement ou fissure naissante. Mais ce premier regard ne suffit pas toujours. Une autre défaillance peut se cacher sous la surface, et le métal garde parfois la mémoire d’un effort ancien. C’est pourquoi une inspection visuel doit être suivie d’une réflexion technique : faut-il identifier la cause immédiate ou remonter à la cause racine ? Dans ce domaine, l’analyse aide l’expert à comprendre pourquoi la pièce a cédé, plutôt qu’à constater seulement la casse.
Les signes qui doivent alerter avant la casse
Un bruit anormal, une usure irrégulière, une déformation légère ou une corrosion ponctuelle doivent vous alerter. Une pièce n’attend pas toujours la rupture franche pour montrer qu’elle est fragilisée. En pratique, une fissure naissante ou une défaillance de surface peut annoncer un problème plus profond. C’est souvent au moment de l’inspection que l’on découvre le premier indice utile, surtout si le métal travaille en service depuis plusieurs mois.
Cause immédiate ou cause racine : comment faire la différence ?
La cause immédiate explique l’événement visible : rupture, fissure ou perte de fonction. La cause racine, elle, explique pourquoi le problème est apparu. Une défaillance mécanique peut ainsi résulter d’un mauvais réglage, d’une corrosion antérieure ou d’une fatigue accumulée. Cette réflexion change tout, car elle évite de corriger seulement le symptôme. L’analyse sert justement à identifier ce niveau de profondeur et à donner une information utile pour la suite.
Quand l’inspection visuelle ne suffit plus
Dès que la pièce présente une géométrie complexe, une zone cachée ou un doute sur l’intérieur du métal, l’inspection visuel atteint ses limites. On peut découvrir une marque en surface sans savoir si elle traverse la matière. Dans ce cas, il faut compléter par une analyse plus poussée. C’est souvent le moment où le service qualité fait appel à un domaine d’expertise capable de relier l’observation au comportement réel du produit.
Quelles méthodes permettent de contrôler une pièce en métal ?
Pour contrôler correctement une pièce, il faut choisir la bonne méthode selon le défaut recherché. Le contrôle visuel reste le point de départ, mais il ne suffit pas toujours pour réaliser un diagnostic fiable. Un test de surface, une mesure dimensionnelle ou un contrôle non destructif peuvent fournir un résultat plus précis. L’objectif n’est pas de tout faire, mais de réaliser le bon contrôle au bon moment, avec l’équipement adapté à la taille du composant et à sa fonction mécanique.
Les grandes familles de méthodes sont les suivantes :
- l’inspection visuelle, rapide pour repérer une anomalie visible ;
- le contrôle dimensionnel, utile pour vérifier la taille et la géométrie ;
- les essais mécaniques, pour évaluer la tenue du matériau ;
- les méthodes non destructives, pour inspecter sans altérer ;
- les analyses de laboratoire, pour fournir un résultat détaillé.
Chaque test a sa logique. Un contrôle de surface peut identifier une rayure, alors qu’un autre test sera nécessaire pour pouvoir conclure sur une fissure interne. Le bon équipement doit aussi garantir une précision suffisante : un défaut minime sur un composant de précision n’a pas le même impact qu’une imperfection sur une pièce secondaire. Dans ce domaine, l’expert choisit la méthode selon la fonction, la matière et le niveau d’information attendu.
| Méthode | Usage et limite |
|---|---|
| Visuel | Rapide, mais limité à la surface |
| Dimensionnel | Précis, mais ne dit rien sur la matière |
| CND | Détecte des défauts internes sans casser la pièce |
| Laboratoire | Très complet, mais plus long à réaliser |
Du contrôle visuel aux essais plus poussés
On commence souvent par regarder, mesurer, comparer. Puis, si le doute persiste, on réalise un test plus ciblé. Cette progression permet de limiter les coûts tout en gardant une bonne précision. Le résultat obtenu doit toujours être interprété avec prudence : un défaut de surface n’explique pas forcément toute la défaillance, et un test isolé ne remplace pas une lecture globale du composant.
Quand privilégier les méthodes non destructives ?
Dès qu’il faut préserver la pièce pour un retour en service, une expertise en cours ou une production en série, les méthodes non destructives deviennent prioritaires. Elles permettent de contrôler sans dégrader, ce qui est essentiel sur un composant coûteux ou sensible. Dans ce domaine, le but est de fournir une information utile sans compromettre la fonction mécanique.
Ce que le résultat permet vraiment de conclure
Un résultat ne dit pas tout, mais il oriente la suite. Il peut montrer une zone fragilisée, confirmer une anomalie de surface ou révéler une incompatibilité entre la taille mesurée et la spécification. En revanche, il faut parfois croiser plusieurs tests pour pouvoir conclure avec confiance. C’est cette combinaison qui donne à l’analyse sa valeur technique.
Comment le matériau et le procédé de fabrication influencent-ils le diagnostic ?
Le matériau change tout. Une même fissure n’a pas la même signification sur de l’aluminium, de l’acier ou de l’inoxydable. La fabrication joue aussi un rôle majeur, car un processus d’emboutissage, de formage ou de découpe peut contraindre la tôle et laisser des traces durables. Pour bien interpréter la pièce, il faut donc lire à la fois la composition et l’histoire de fabrication.
Quatre différences comptent particulièrement :
- l’aluminium se déforme plus facilement que l’acier ;
- l’inoxydable résiste mieux à la corrosion, mais pas à tout ;
- l’acier supporte souvent mieux les efforts structurel ;
- la tôle emboutie garde parfois des tensions internes.
Dans l’automobile, par exemple, une tôle en aluminium peut montrer une défaillance de formation là où l’acier aurait seulement marqué. Le molybdène présent dans certains alliages inoxydable améliore la résistance à la corrosion, mais il ne supprime pas les défauts liés au procédé. Une réflexion sérieuse doit donc comparer le produit attendu au produit réel. Si le processus a trop contraindre le métal, l’analyse peut découvrir une fragilité invisible à l’œil nu. C’est souvent là que l’on identifie la vraie cause de la défaillance structurel.
Pourquoi l’aluminium ne réagit pas comme l’acier ?
L’aluminium est plus léger et plus souple, ce qui change sa réponse aux efforts. Sous emboutissage, il peut se marquer différemment et garder une mémoire de forme plus sensible. L’acier, lui, supporte souvent mieux les charges répétées, mais il peut aussi accumuler de la fatigue. Cette différence influence directement la lecture des défauts.
Ce que l’inoxydable change dans l’interprétation
L’inoxydable rassure souvent, mais il ne rend pas le métal invulnérable. Une corrosion localisée, une fissure de bord ou une tension résiduelle peuvent toujours apparaître. Le molybdène améliore certains comportements, sans supprimer les risques. Dans un diagnostic, il faut donc interpréter la surface et le comportement mécanique avec nuance, surtout quand le produit travaille en service humide ou agressif.
L’emboutissage et la tôle : quand le procédé laisse des traces
L’emboutissage de tôle peut créer des zones aminciées, des plis, des microfissures ou des marques d’outil. Si le processus a trop contraindre la matière, la défaillance peut apparaître plus tard, loin de l’atelier. Une bonne réflexion consiste alors à relier la forme finale aux paramètres de fabrication, afin de découvrir si le métal a été fragilisé dès le départ.
Que faire après l’expertise pour éviter une nouvelle avarie ?
Une expertise n’a de valeur que si elle débouche sur une action. Après une avarie, l’expert doit aider à réaliser un plan simple : corriger, surveiller, puis prévenir. Cela peut passer par un nouveau contrôle, une vérification du processus ou une formation des équipes. L’idée n’est pas seulement de réparer la pièce, mais de garantir que le même scénario ne se reproduise pas.
Les actions prioritaires sont souvent les suivantes :
- réaliser une inspection de suivi sur les pièces similaires ;
- utiliser un test ciblé pour confirmer l’absence de défaut résiduel ;
- revoir le processus de fabrication ou d’assemblage ;
- mettre en place une surveillance périodique des zones sensibles ;
- capitaliser le retour d’expérience dans la formation industrielle.
Un expert peut aussi recommander de renforcer le contrôle visuel, surtout sur les séries à risque, ou d’utiliser un test complémentaire après maintenance. Cette démarche permet de garantir une meilleure stabilité du produit dans le temps. Dans l’industrial, la prévention vaut souvent bien plus qu’une reprise tardive. Si la défaillance venait d’une corrosion, d’une fatigue ou d’une fissure de départ, il faut alors agir sur la source : matériau, réglage, stockage ou environnement. C’est ainsi que l’avarie devient un levier d’amélioration durable.
FAQ – Questions fréquentes sur le diagnostic d’une pièce métallique
Comment savoir si une pièce doit être analysée ?
Dès qu’une défaillance apparaît, qu’une corrosion progresse ou qu’une fissure se forme, une analyse s’impose. En automobile comme en atelier, le moindre doute sur le matériau ou la surface mérite un contrôle rapide.
Quels défauts sont les plus faciles à découvrir ?
Les défauts de surface, les marques d’usure et certaines anomalies d’emboutissage sont souvent les plus simples à découvrir. Une inspection visuel peut déjà orienter l’analyse, mais un test reste utile pour confirmer.
L’inoxydable est-il toujours plus résistant à la corrosion ?
Non. L’inoxydable résiste mieux dans beaucoup de cas, mais il peut quand même subir une corrosion localisée selon le matériau, l’environnement et l’usage. L’analyse aide justement à comprendre cette nuance.
L’emboutissage peut-il créer des fissures invisibles ?
Oui, surtout sur une tôle fortement contrainte. Une fissure peut rester invisible au départ puis évoluer en fatigue. Une analyse sérieuse permet de découvrir ces zones fragiles avant la casse.
Faut-il toujours faire appel à un expert ?
Pas toujours, mais l’expert devient indispensable dès que le diagnostic engage la sécurité, la répétition d’une défaillance ou la compréhension fine du matériau. Son regard apporte la précision nécessaire pour conclure.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie